Pokój 102, budynek 13, Area A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang Chiny.
Śruba, która pęka podczas dokręcania, i złącze, które poluzowuje się po kilku tygodniach pracy, to dwa przeciwstawne tryby awarii o tej samej pierwotnej przyczynie: zawodny związek pomiędzy momentem obrotowym przyłożonym do klucza a rzeczywistą siłą docisku wytworzoną w złączu. Standardowy wzór T = K × D × F przekształca moment obrotowy na napięcie wstępne śruby, ale dokładność tej konwersji zależy prawie całkowicie od dwóch danych wejściowych: docelowego obciążenia zacisku i współczynnika nakrętki K. Jeśli dobrze obliczysz te dwa momenty, obliczony moment obrotowy pozwoli uzyskać połączenie, które pozostanie szczelne, bez wypychania śruby w stronę plastyczności. Jeśli się pomylisz, to samo ustawienie klucza albo złamie śrubę, albo pozostawi połączenie niebezpiecznie luźne. W tym artykule wyjaśniono obliczenia, zmienne decydujące o ich dokładności oraz sposób zarządzania tymi zmiennymi w rzeczywistych pracach produkcyjnych i konserwacyjnych.
Każde konwencjonalne obliczenie momentu obrotowego śruby wykorzystuje tę samą zależność:
T = K × D × F
Gdzie:
Tylko około 10 do 16 procent momentu obrotowego przyłożonego do klucza kończy się jako siła zaciskająca. Pozostała część jest zużywana przez tarcie pod łbem śruby, tarcie pomiędzy sprzęgniętymi gwintami i działanie klinujące spirali gwintu. Współczynnik orzecha służy do ujęcia wszystkich tych strat w jednej liczbie empirycznej. Nie jest to stała materialna i nie można jej raz sprawdzić i wszędzie ponownie wykorzystać. Jest to najczęstszy błąd w obliczaniu momentu obrotowego śruby.
Docelowe napięcie wstępne to siła, która faktycznie utrzymuje złącze razem. Musi być wystarczająco wysoka, aby utrzymać złącze zamknięte pod obciążeniem użytkowym, ale wystarczająco niska, aby nie przekraczać granicy plastyczności materiału śruby. Standardowe podejście polega na pracy na obciążeniu próbnym śruby.
Obciążenie próbne = wytrzymałość na rozciąganie × powierzchnia naprężenia rozciągającego (A s )
W przypadku większości połączeń konstrukcyjnych i maszynowych docelowe napięcie wstępne wynosi 75 procent obciążenia próbnego w przypadku połączeń nietrwałych i do 90 procent w przypadku połączeń stałych, w przypadku których śruba nie zostanie usunięta. Połączenia uszczelnione zwykle pozostają w przedziale od 50 do 60 procent, aby chronić uszczelkę przed nadmiernym ściskaniem.
| Rozmiar | Obszar naprężenia rozciągającego A s (mm 2 ) | Obciążenie próbne klasy 8.8 (kN) | Obciążenie próbne klasy 10.9 (kN) |
|---|---|---|---|
| M8 | 36.6 | 21.2 | 30.4 |
| M10 | 58.0 | 33.6 | 48.1 |
| M12 | 84.3 | 48.9 | 70.0 |
| M16 | 157 | 91.0 | 130 |
| M20 | 245 | 142 | 203 |
Klasy wytrzymałości określają, jakie obciążenie może wytrzymać śruba przed trwałym odkształceniem. Śruba klasy 8.8 ma wytrzymałość plastyczną około 580 MPa, klasa 10.9 około 830 MPa, a klasa 12.9 około 970 MPa. Wyższe gatunki umożliwiają wyższe napięcie wstępne przy śrubach o tym samym rozmiarze, ale powodują również, że dokładne dokręcenie jest ważniejsze, ponieważ zmniejsza się różnica między docelowym napięciem wstępnym a granicą plastyczności.
Współczynnik nakrętki jest największym źródłem niepewności przy obliczaniu momentu obrotowego śruby. Rozmiar śruby i docelowe napięcie wstępne można określić z rozsądną pewnością, ale K zmienia się w zależności od obróbki powierzchni, smarowania, tolerancji gwintu, prędkości dokręcania, a nawet liczby zastosowań łącznika. Niewielka zmiana K powoduje dużą zmianę momentu obrotowego wymaganego do osiągnięcia tego samego obciążenia zacisku.
| Stan powierzchni | Zakres współczynnika nakrętki K |
|---|---|
| Zwykła stal, czysta i sucha | 0,20 – 0,25 |
| Ocynkowane, suche | 0,25 – 0,35 |
| Ocynkowane, lekko nasmarowane | 0,18 – 0,22 |
| Czarny oksydowany, olejowany | 0,15 – 0,20 |
| Fosforan i olej | 0,16 – 0,20 |
| Stal nierdzewna, sucha | 0,30 – 0,40 |
Te zakresy są punktami początkowymi, a nie wartościami gwarantowanymi. Grubość powłoki, rodzaj smaru i wykończenie gwintu zmieniają wynik dla określonej partii elementów złącznych. Producent, który kontroluje własny proces powlekania i gwintowania, może podać wytyczne dotyczące momentu obrotowego w oparciu o rzeczywiste części produkcyjne, co jest znacznie bezpieczniejsze niż poleganie na ogólnej tabeli.
Rozważmy śrubę M10 x 1,5 klasy 8.8, ocynkowaną i lekko nasmarowaną, zamontowaną w nietrwałym złączu konstrukcyjnym. Obliczenia przebiegają w pięciu krokach.
Obliczony moment obrotowy wynosi około 50 N·m. Teraz powtórz ostatni krok z K = 0,30, co jest realistyczne dla tej samej ocynkowanej śruby w stanie suchym: T = 0,30 × 0,010 × 25230 = 75,7 N·m. Moment obrotowy wzrasta o 50 procent, mimo że docelowe obciążenie zacisku pozostaje niezmienione. Dlatego kopiowanie wartości momentu obrotowego z ogólnego wykresu jest ryzykowne; ta sama śruba może wymagać bardzo różnych ustawień momentu obrotowego w zależności od sposobu jej pokrycia i smarowania.
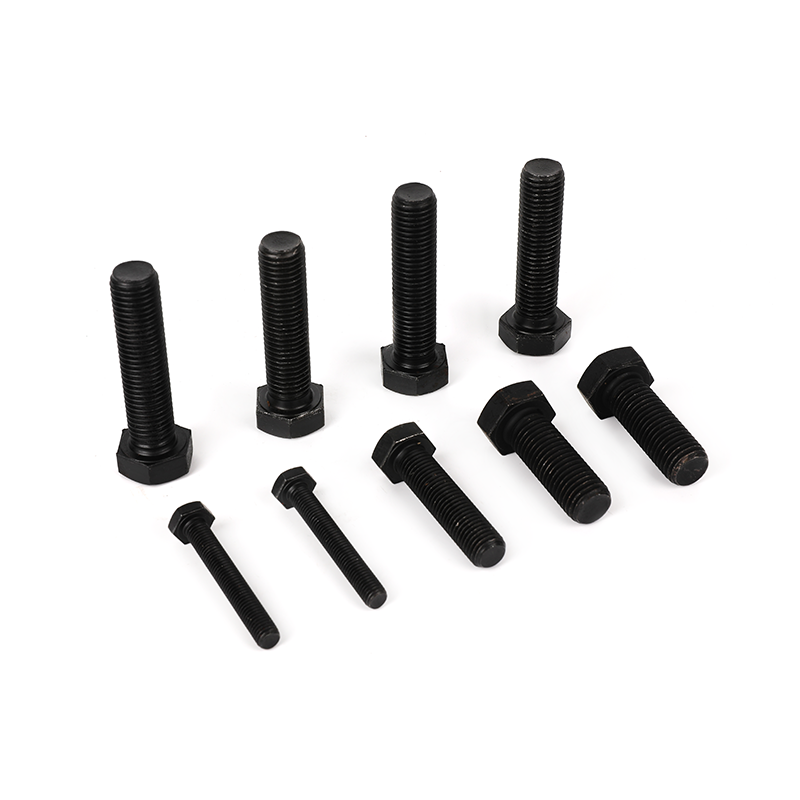
Zespoły maszyn, w których zastosowano śruby z łbem sześciokątnym oksydowanym na czarno klasy 8.8, postępują według tej samej ścieżki obliczeń, ale powłoka zmienia współczynnik nakrętki. Śruba oksydowana na czarno z lekkim filmem olejowym zwykle mieści się w zakresie od 0,15 do 0,20, co obniża wymagany moment obrotowy przy tym samym napięciu wstępnym.
Śruby z łbem sześciokątnym z pełnym gwintem, oksydowane na czarno, klasy 8.8, zapewniające kontrolowane napięcie wstępne Te śruby z łbem sześciokątnym są pokryte powłoką oksydowaną na czarno, która przesuwa współczynnik nakrętki do około 0,15–0,20 w przypadku lekkiego oleju, umożliwiając dokładne obliczenia momentu obrotowego do obciążenia wstępnego. Należy je wziąć pod uwagę, gdy istotne są warunki montażu i efekt powłoki. Zobacz produkt → Nawet prawidłowo obliczona wartość momentu obrotowego może nie działać na linii montażowej, jeśli warunki montażu nie są kontrolowane. Następujące czynniki regularnie powodują, że zmierzone obciążenie zacisku różni się od wartości obliczonej.
Wibracje to odrębny problem, którego sam moment obrotowy nie jest w stanie rozwiązać. Jeśli złącze traci napięcie wstępne podczas pracy pomimo prawidłowego początkowego momentu obrotowego, przyczyną często jest ślizganie lub zginanie, któremu tarcie nie jest w stanie sprostać. Zrozumienie dlaczego śruby sześciokątne poluzowują się podczas użytkowania pomaga oddzielić problem napięcia wstępnego od problemu związanego z projektem złącza.
Tabele standardowe obejmują typowe śruby sześciokątne, ale w wielu zastosowaniach przemysłowych stosowane są elementy złączne, które nie zachowują się jak standardowa śruba. Trzy grupy pokazują, gdzie należy dostosować obliczenia.
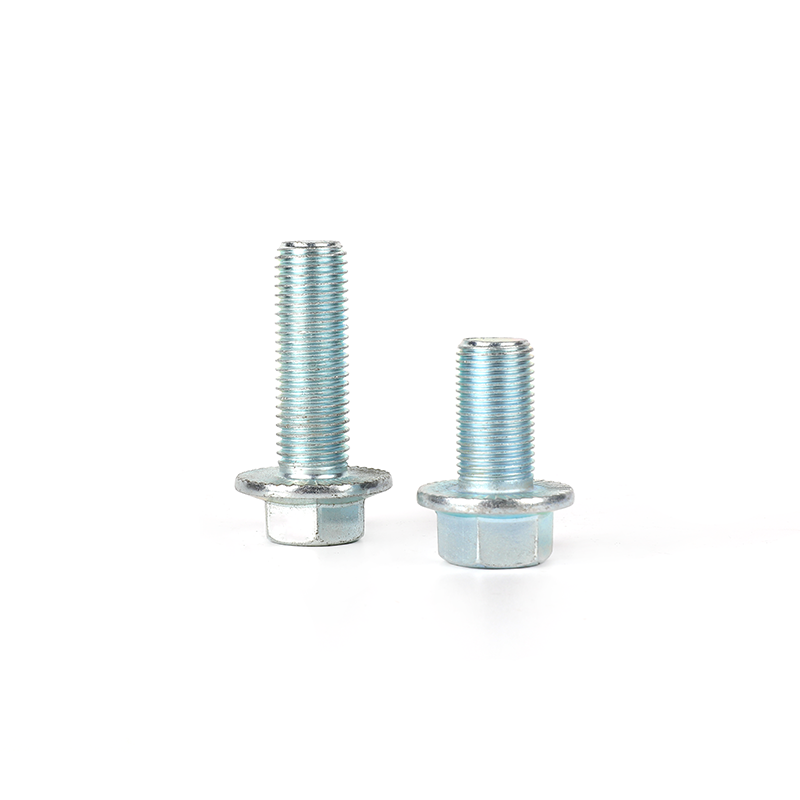
Śruba kołnierzowa rozkłada nacisk zaciskający na większą powierzchnię łożyska, co zmniejsza straty w osadzeniu i poprawia utrzymanie napięcia wstępnego. Tekstury antypoślizgowe zwiększają tarcie, które jest odporne na obrót i sprawia, że połączenie jest bardziej stabilne pod obciążeniami dynamicznymi. Wzór na moment obrotowy nadal obowiązuje, ale współczynnik nakrętki należy ustalić dla rzeczywistej geometrii kołnierza i obróbki powierzchni. Typowym przykładem jest ocynkowana śruba kołnierzowa klasy 10.9 z fakturą antypoślizgową, a jej moment obrotowy powinien pochodzić z testów na rzeczywistej powierzchni platerowanej, a nie z tabeli śrub sześciokątnych.
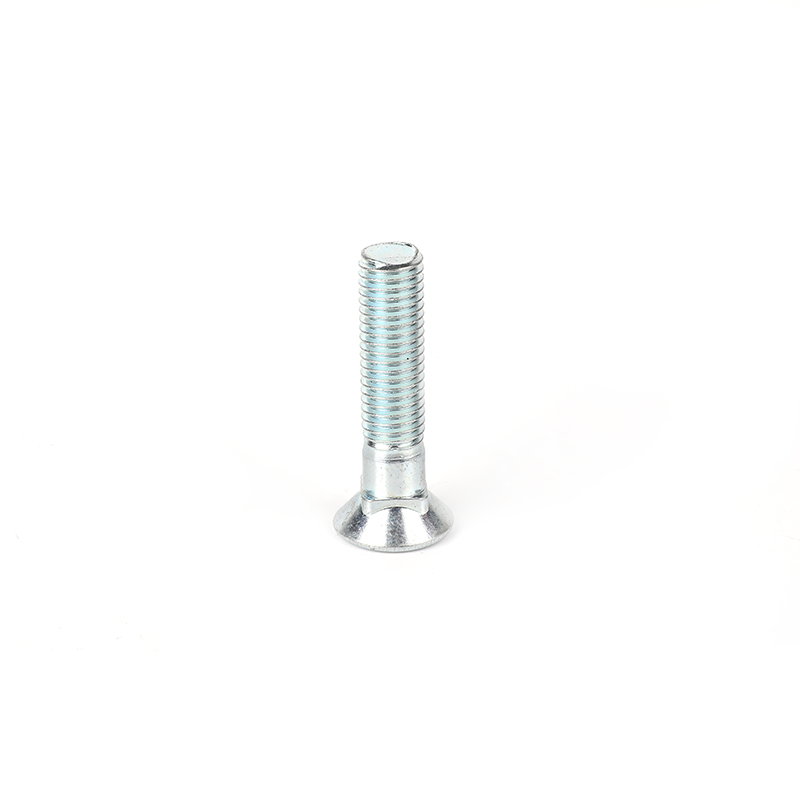
Śruby kołnierzowe ocynkowane klasy 10.9 z teksturą antypoślizgową Śruby kołnierzowe rozkładają nacisk mocowania na większą powierzchnię łożyska, a antypoślizgowa tekstura zwiększa tarcie, zapewniając stabilność połączenia pod obciążeniami dynamicznymi. Ten przykład pokazuje, dlaczego specyfikacje momentu obrotowego muszą być sprawdzane na rzeczywistej powierzchni platerowanej. Zobacz produkt → W konstrukcjach montażowych fotowoltaiki często stosuje się śruby klasy 12.9, ponieważ wysoka wytrzymałość na rozciąganie zapewnia mocne mocowanie przy kompaktowych wymiarach. Praktyczne okno do obliczeń jest wąskie: przy 75 procentach obciążenia próbnego śruba 12,9 jest poddawana naprężeniu do około 970 MPa, a nadmierne dokręcenie o 10 do 15 procent może spowodować, że materiał osiągnie granicę plastyczności. W tym zastosowaniu niezbędne są zweryfikowane współczynniki nakrętek i skalibrowane narzędzia. Śruby pługowe z łbem stożkowym i kwadratowym, ocynkowane klasy 12.9, stosowane w konstrukcjach fotowoltaicznych, są dobrą ilustracją elementów złącznych wymagających takiego poziomu kontroli.
Śruby pługowe z łbem stożkowym, ocynkowane, klasy 12.9 Śruby pługowe o wysokiej wytrzymałości 12,9 są poddawane obciążeniom bliskim 970 MPa przy obciążeniu próbnym 75%, co wymaga zweryfikowanych współczynników nakrętek i skalibrowanych narzędzi. Ich konstrukcja z wpuszczaną kwadratową szyjką pasuje do fotowoltaicznych konstrukcji montażowych, w których precyzyjne mocowanie ma kluczowe znaczenie. Zobacz produkt → Śruby drążone, takie jak śruby rur olejowych z kanałami wewnętrznymi, mają zmniejszony efektywny przekrój poprzeczny. Powierzchnia naprężenia rozciągającego śruby pełnej o tym samym rozmiarze nominalnym zawyża nośność, więc standardowe obliczenia dają niebezpieczne napięcie wstępne. Aby można było zaufać specyfikacji momentu obrotowego, należy zmierzyć rzeczywistą powierzchnię naprężenia przekroju pustego lub przeprowadzić próbę rozciągania.
Każde obliczenie momentu obrotowego śruby rozpoczynaj od obciążenia próbnego materiału śruby, a nie od wartości z wykresu. Zdefiniuj docelowe napięcie wstępne na podstawie klasy śruby i obszaru naprężenia, wybierz współczynnik nakrętki odpowiadający dokładnemu stanowi powłoki i smarowania oraz zweryfikuj wynik na partii próbnej, gdy połączenie jest związane z bezpieczeństwem.
W przypadku krytycznych połączeń kontrola kąta momentu obrotowego jest bardziej niezawodna niż sam moment obrotowy. Wkręć element mocujący z niskim momentem obrotowym, a następnie przesuń nakrętkę o określony kąt obrotu. Ta metoda zależy w znacznie mniejszym stopniu od współczynnika nakrętki i zapewnia bardziej spójne napięcie wstępne przy normalnych zmianach powłoki i smarowania.
Kiedy projekt wymaga niestandardowego kształtu łba, specjalnego kształtu gwintu lub klasy wytrzymałości poza powszechnie stosowanymi tabelami, standardowe formuły tracą swoją podstawę. W tym momencie najszybszą drogą do wiarygodnej specyfikacji jest bezpośrednia współpraca z producentem elementów złącznych. Dla projektów, które wymagają produkcja elementów złącznych na zamówienie omówienie projektu z fabryką to najkrótsza droga do specyfikacji momentu obrotowego, która sprawdzi się na hali produkcyjnej.
Fix Botowlty obejmują śruby, podkładki, nakrętki i cylindryczne tarcze 4PCS. Poprzez dokręcenie śrub rurki tarcze się rozszerzają, a komponenty moż...
Zobacz szczegóły
Śruby kołnierza są specjalnie używane do ciasnego łączenia rur i komponentów z kołnierzami. Produkujemy śruby z kołnierza są solidne T i Durabletha...
Zobacz szczegóły
Czarne śruby sześciokątne z czarnym tlenkiem Grade 8.8 mają wewnętrzną konstrukcję sześciokątną i należy je stosować z kluczem z głową sześciokątną...
Zobacz szczegóły
Czarne śruby sześciokąta w klasie 8.8 Czarne tlenek jest bardzo powszechnym elementem i wymaga klucza lub klucza sześciokątnego, aby go dokręcić. N...
Zobacz szczegóły
Ten produkt jest wykonany z wysokiej jakości stali węglowej i ulega rygorystycznemu procesowi oczyszczania cieplnego. Ma wysoką siłę, dobrą elastyc...
Zobacz szczegóły
Ta śruba sześciokąta z gładką stalą ze stali nierdzewnej 304 jest rodzajem łączników wykonanych z wysokiej jakości materiału ze stali nierdzewnej i...
Zobacz szczegóły
Ta zwykła okrągła śruba na ramion z płaską głowicą jest łącznikiem odpowiednim do różnych zastosowań spawalniczych. Jego płaska głowica i okrągła k...
Zobacz szczegóły
Ta śruba kwadratowego pługa w wysokiej zawartości, kwadratowa śruba pługu pługa na głowicy o wartości 12,9 klasy ma zalety o wysokiej precyzji, wys...
Zobacz szczegóły